Misurare un raccordo per tubi sembra un lavoro di due minuti finché non hai in mano una parte senza etichetta e una bobina l'aspetta. Il tubo è semplice: dimensione nominale e spessore della parete, quindi il tubo viene identificato. Un raccordo è una parte tridimensionale e deve essere controllato su più dimensioni contemporaneamente: il diametro esterno delle estremità, lo spessore della parete, la lunghezza da centro a estremità o da faccia a faccia e la geometria della connessione. Se ne sbagli uno, la preparazione della saldatura, l'allineamento o l'intera bobina potrebbero essere scarti.
Produciamo componenti per tubazioni in pressione a Jiangyin dal 1993 e il nostro team di ispezione misura raccordi saldati di testa, raccordi saldati a bicchiere, raccordi filettati e flange ogni giorno lavorativo. Quello che segue è il metodo che utilizziamo nel nostro negozio, scritto per acquirenti, ispettori di controllo qualità e ingegneri sul campo che necessitano di numeri di cui potersi fidare.
Le quattro misurazioni che contano di più
Qualunque sia la risposta, quattro domande coprono quasi ogni situazione. Esaminateli in ordine e raramente avrete bisogno di indovinare.
- Dimensione finale e diametro esterno. I raccordi sono ordinati in base alla dimensione nominale del tubo, ma un calibro legge il diametro esterno effettivo. Un raccordo da 2 pollici (DN50) misura circa 2,375 pollici (60,3 mm) sulla superficie terminale, non 2 pollici. Controlla entrambe le estremità, perché qui si manifesta prima l'ovalizzazione o un'estremità danneggiata.
- Spessore delle pareti e pianificazione. Lo spessore della parete separa SCH 40 da SCH 80 da XXS e determina l'alesaggio. Misurare all'estremità con un calibro o un misuratore ad ultrasuoni ed effettuare almeno quattro letture attorno alla circonferenza.
- Lunghezza. Da centro a estremità per gomiti, T e laterali; scartamento per flange e valvole; lunghezza totale per riduttori, tappi e terminali. La dimensione standard è quella che regola l'installazione in cantiere.
- Fine della geometria. Angolo di smusso e faccia della radice per estremità a saldare di testa, foro della presa e profondità della presa per estremità a saldare, forma della filettatura e impegno per estremità filettate.
Disegna la parte, scrivi i quattro numeri sullo schizzo e conserva lo schizzo insieme alla parte. Questa abitudine previene più disallineamenti di qualsiasi altro singolo passaggio che abbiamo visto in trent’anni di produzione.
Strumenti che rendono le misurazioni affidabili
Non hai bisogno di un laboratorio metrologico, ma hai bisogno della giusta manciata di strumenti e di una superficie pulita e piana su cui lavorare.
- Calibri a nonio o digitali, da 0 a 6 pollici e da 0 a 12 pollici, per diametro esterno, spessore della parete e profondità della presa.
- Un nastro d'acciaio o un nastro pi per i grandi diametri. Un nastro pi greco legge direttamente il diametro ed è il modo più veloce per controllare un gomito DN1800 o una flangia pesante.
- Uno spessimetro ad ultrasuoni quando la parete deve essere verificata lontano dalla faccia frontale.
- Un cercatore d'angolo o un goniometro per i laterali, Gomiti a 45 gradi e angoli dei rami.
- Un bordo dritto, una superficie piana e una squadra a flangia per il controllo dell'ortogonalità.
- Un calibro per filetti o un nipplo adatto per raccordi filettati.
- La relativa tabella delle dimensioni standard, perché confrontare una lettura con una tabella è più veloce che calcolarla da zero.
Misurare a temperatura ambiente ove possibile e mantenere la parte supportata in modo che il suo stesso peso non distorca la lettura.
Come misurare i raccordi con saldatura di testa
I raccordi con saldatura di testa secondo ASME B16.9 sono definiti dal diametro esterno, dallo spessore della parete e dalle dimensioni da centro a estremità, quindi questi sono i numeri da confermare per primi.
Gomiti: centro-estremità e angolo
Appoggia il gomito su una superficie piana con un'estremità rivolta verso di te e misura il diametro esterno di quell'estremità. La metà di quella cifra ti dà la linea centrale. La dimensione da centro a estremità va quindi da quella linea centrale alla faccia dell'estremità lontana, misurata lungo l'altra gamba. Su un gomito a lungo raggio di 90 gradi il centro-estremità è circa 1,5 volte la dimensione nominale, e su un gomito a 45 gradi è circa 0,625 volte la dimensione nominale, quindi un rapido calcolo ti dice se la tua lettura appartiene alla famiglia giusta prima di fidarti. Per i ritorni a 180 gradi, registrare sia la distanza da centro a centro che la distanza da dietro a faccia, poiché i disegni ne richiedono di diverse. Terminare con l'angolo smussato, la faccia della radice e il foro vero e proprio.
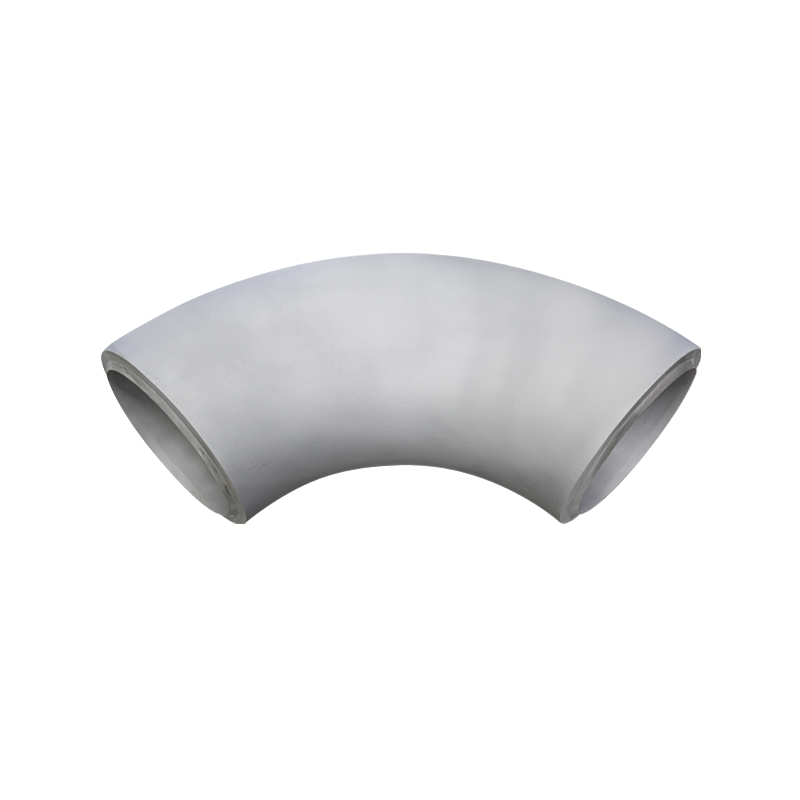 Gomito a 90 gradi con saldatura di testa Produciamo gomiti di saldatura di grande diametro e gomiti ad alta pressione a pareti spesse. Il diametro massimo del gomito può essere DN3800. Al momento disponiamo di una gamma completa di... Visualizza il prodotto →
Tee, croci e laterali
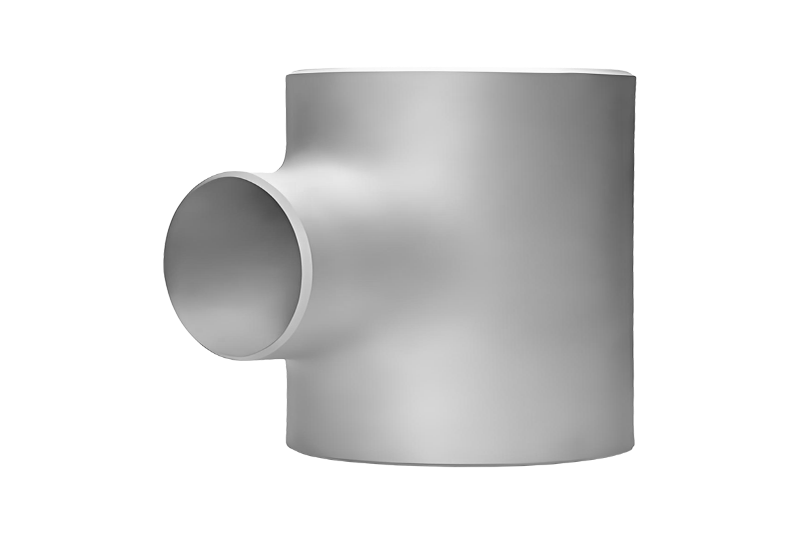
Una maglietta ha due dimensioni determinanti: il tratto, misurato da un'estremità all'altra attraverso il corpo, e il ramo, misurato dalla linea centrale del tratto alla faccia finale del ramo. Su un tee uguale i due dovrebbero corrispondere; su un raccordo a T ridotto, misurare anche il diametro esterno del ramo e annotare quale uscita è ridotta. Una T laterale aggiunge un angolo di diramazione. Le croci seguono la stessa logica con una quarta uscita, ed è utile controllare il diametro e l'ortogonalità di tutte e quattro le estremità.
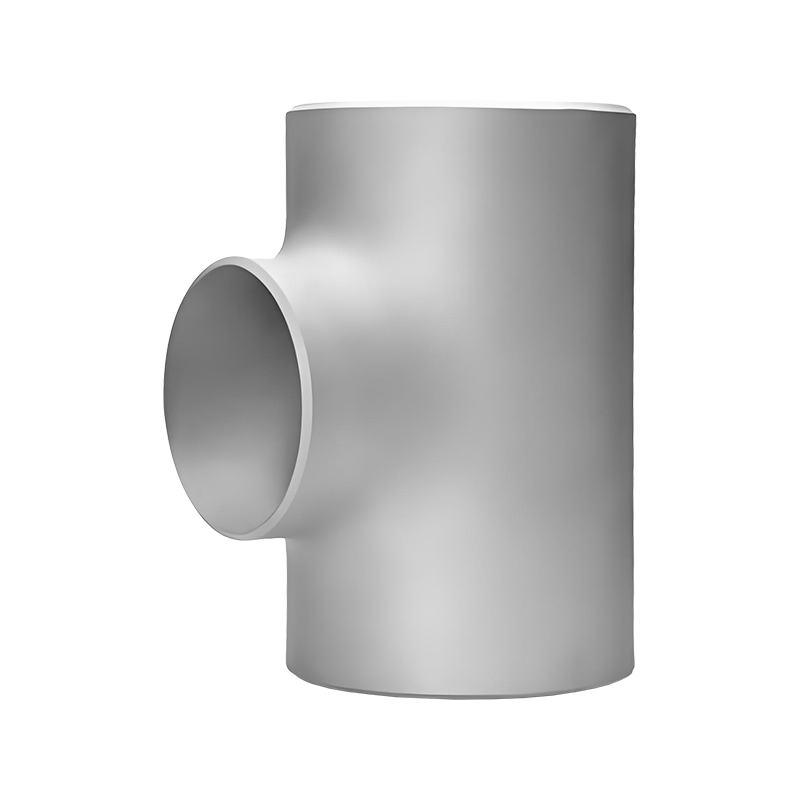 T uguale con saldatura di testa Un raccordo a T uguale è un raccordo fondamentale nei sistemi di tubazioni, progettato per dividere o combinare il flusso del fluido mantenendo diametri dei tubi coerenti su tutte e tre le aperture. Il... Visualizza il prodotto →
Riduttori, tappi e terminali
I riduttori concentrici vengono controllati in base alla lunghezza totale, al diametro esterno dell'estremità grande, al diametro esterno dell'estremità piccola e allo spessore della parete su entrambe le estremità. Un riduttore eccentrico aggiunge il lato piatto e lo sfasamento tra le due linee centrali, che è facile da leggere con un righello appoggiato sul piano. I cappucci sono definiti dal diametro esterno, dall'altezza e dallo spessore della parete. Le estremità del tronchetto vengono misurate in base alla lunghezza, al diametro esterno della sovrapposizione e allo spessore della sovrapposizione, con la sovrapposizione controllata in diversi punti attorno alla circonferenza.
Come misurare le flange
La misurazione della flangia riguarda principalmente lo schema dei bulloni, perché questo decide se il giunto verrà mai serrato. Registrare il diametro esterno della flangia, lo spessore della flangia, il diametro del cerchio dei bulloni e il numero e il diametro dei fori dei bulloni. Quindi aggiungere i dettagli del rivestimento: per una flangia a faccia rialzata, misurare il diametro della faccia rialzata e la sua altezza sopra la faccia della flangia; per una flangia di giunzione ad anello, misurare la scanalatura e annotare il numero dell'anello. Infine controllare il foro e il diametro del mozzo all'estremità saldata rispetto al tubo.
Il diametro del cerchio dei bulloni è quello complicato nel campo. Con un numero pari di fori, misurare dal centro di un foro per bullone fino al centro del foro opposto. Con un numero dispari, misura dal centro del foro al centro della flangia e raddoppialo. Contare i buchi due volte, perché un buco in più o mancante è un errore molto costoso.
 Flangia del collo saldata La flangia Weld Neck rappresenta la soluzione definitiva per ambienti ad alta pressione e alta temperatura, progettata per offrire un'affidabilità senza pari grazie alla sua robustezza... Visualizza il prodotto →
Come misurare raccordi a saldare e filettati
I raccordi forgiati con foro piccolo secondo ASME B16.11 sono regolati dalle dimensioni della presa o della filettatura piuttosto che dalle lunghe lunghezze da centro a estremità. Per un gomito, un raccordo a T o un giunto con saldatura a bicchiere, misurare il foro del bicchiere, la profondità del bicchiere e lo spessore della parete e verificare che il foro corrisponda al diametro esterno del tubo. Per i raccordi filettati, verificare la dimensione e la forma della filettatura, la lunghezza della filettatura e la lunghezza complessiva e testare la filettatura con un calibro o un nipplo corrispondente. Poiché queste parti spesso vanno su linee ad alta pressione ed elevata purezza, vale la pena catturare una bava o una presa poco profonda prima che il raccordo raggiunga il saldatore.
Una tabella di riferimento rapido per l'officina
Stampa questa tabella, tienila accanto al banco e compila una lettura per ogni riga prima che la parte proceda.
Tabella 1: Le dimensioni registrate dai nostri ispettori per i tipi di raccordi più comuni, insieme allo strumento che fornisce la lettura più affidabile. | Tipo di raccordo | Dimensioni da registrare | Il miglior strumento |
| Gomito a 90 gradi saldato di testa | Diametro esterno dell'estremità, spessore della parete, centro-estremità, angolo di smussatura | Calibri, nastro, cercatore d'angolo |
| T uguale | Esegui da un'estremità all'altra, altezza del ramo, entrambi i diametri delle estremità | Nastro, compasso, bordo dritto |
| Riduttore concentrico | Lunghezza totale, diametro dell'estremità grande, diametro dell'estremità piccola, entrambi gli spessori delle pareti | Calibri, nastro |
| Flangia del collo saldata | Diametro esterno, spessore, circonferenza dei bulloni, numero e dimensione dei fori, altezza della superficie rialzata, alesaggio | Calibri, nastro, flange square |
| Raccordo a saldare | Foro della presa, profondità della presa, spessore della parete | Alesametro, misuratore di profondità |
| Raccordo filettato | Dimensioni e forma della filettatura, lunghezza della filettatura, lunghezza totale | Calibro del filo, pinze |
Errori comuni e controlli sul campo
- Trattare la dimensione nominale come diametro esterno, quindi ordinare una parte che non può adattarsi al tubo.
- Misurazione dal bisello invece che dalla faccia finale, il che accorcia ogni lettura.
- Leggere solo un'estremità di un gomito, un raccordo a T o un riduttore e presupporre che l'altra estremità corrisponda.
- Confrontando il raccordo con la pianificazione del tubo ma senza mai misurare lo spessore effettivo della parete di nessuno dei due.
- Dimenticando i dettagli del rivestimento come la faccia in rilievo, la scanalatura della giunzione dell'anello o la faccia piana, che non possono essere corretti in cantiere.
Se una lettura non rientra nelle aspettative, misurare nuovamente con un secondo strumento prima di scartare la parte. Una pinza caduta o un nastro con il gancio piegato causano più falsi scarti che vere e proprie non conformità.
Abbina le tue misurazioni allo standard
Un numero da solo significa ben poco. Diventa utile quando lo si confronta con uno standard: raccordi a saldare di testa contro ASME B16.9, flange contro ASME B16.5, raccordi forgiati a saldare e filettati contro ASME B16.11 e progetti in Europa o Giappone contro tabelle DIN o JIS B2311. Se non sei sicuro di come classificare una parte prima di iniziare, diamo una breve introduzione cos'è in realtà un raccordo per tubi ti aiuterà a scegliere il tavolo giusto.
Quando hai bisogno di una sostituzione che corrisponda ad una linea esistente, il ns Raccordi a saldare di testa ASME B16.9 sono prodotti secondo le stesse tabelle dimensionali, in acciaio al carbonio, acciaio inossidabile, acciai legati, duplex e leghe di nichel, quindi una misura presa sul campo può essere abbinata ad un nostro disegno.
Alla fine ogni progetto si riduce a un installatore, un metro a nastro e un giunto che deve essere allineato. Effettuare quattro letture attente prima che venga effettuata la saldatura è ancora il controllo di qualità più economico disponibile.
Se hai in mano un raccordo senza etichetta, un vecchio disegno o un campione che non puoi identificare, inviaci i quattro numeri che hai misurato o inviaci la parte stessa. Con oltre trent'anni di esperienza nella produzione, uno stock di dimensioni comuni e un team tecnico certificato in MT, PT, UT e RT, possiamo confermare la dimensione, il grado del materiale e lo standard e quotare rapidamente un raccordo corrispondente.



 Language

 2025-11-17Leggi di più
 2025-11-17Leggi di più